


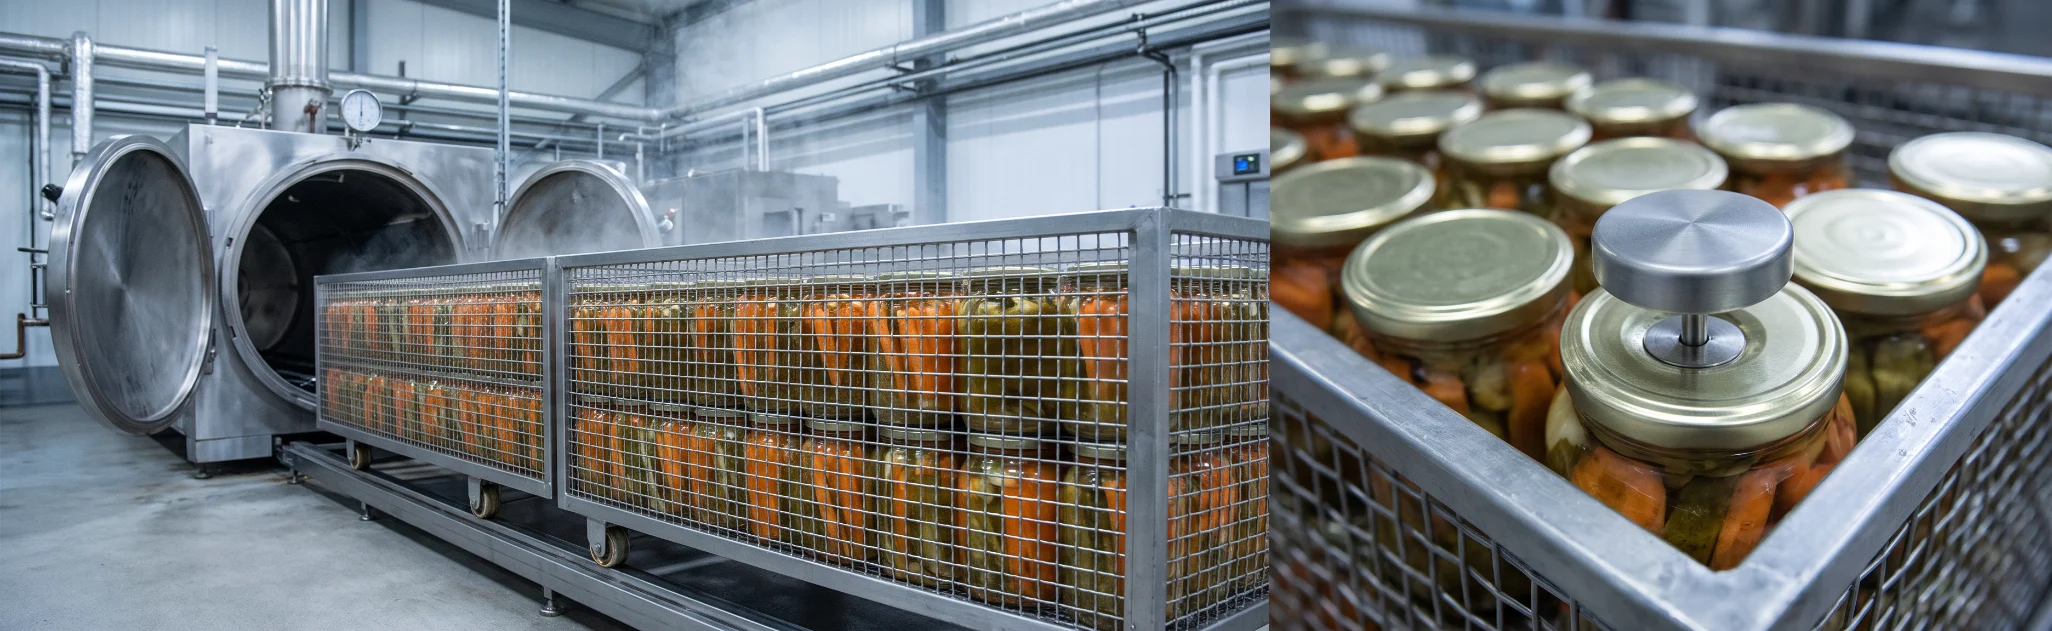
Wpis zaktualizowany: październik 2026 - z tabelą obróbki cieplnej mleka (termizacja, pasteryzacja, UHT) według rozporządzenia 853/2004, różnicą między pasteryzacją a sterylizacją, wartością F0 przy konserwach, zimnym punktem wsadu i walidacją procesu rejestratorem.
Termiczne utrwalanie żywności to ogrzewanie produktu do określonej temperatury przez określony czas, tak żeby zniszczyć albo zredukować drobnoustroje i przedłużyć trwałość. Główne procesy to termizacja, pasteryzacja i sterylizacja - różnią się temperaturą, czasem i tym, ile drobnoustrojów zostaje w produkcie. O tym, czy proces zadziałał, decyduje temperatura w najwolniej nagrzewającym się punkcie produktu, a nie temperatura w komorze autoklawu. Poniżej opisujemy, czym różnią się te procesy, jakie parametry wyznaczają przepisy dla mleka, czym jest wartość F0 przy konserwach i jak zmierzyć przebieg procesu.
Pasteryzacja a sterylizacja - różnice
| Cecha | Termizacja | Pasteryzacja | Sterylizacja |
|---|---|---|---|
| Cel | wstępne ograniczenie liczby drobnoustrojów, np. w mleku przed dalszym przerobem | zniszczenie drobnoustrojów chorobotwórczych i większości form wegetatywnych | jałowość handlowa - brak drobnoustrojów zdolnych do rozwoju w produkcie przechowywanym bez chłodzenia |
| Typowa temperatura | 57-68 °C | 63-72 °C i wyżej | powyżej 100 °C, zwykle około 121 °C (konserwy) albo co najmniej 135 °C (UHT) |
| Przetrwalniki bakterii | przeżywają | przeżywają | zniszczone |
| Przechowywanie produktu | w chłodzie, krótko | w chłodzie | w temperaturze pokojowej, długo |
| Przykłady | mleko przed produkcją sera | mleko pasteryzowane, soki, piwo, przetwory kwaśne | konserwy mięsne i warzywne, mleko UHT, gotowe dania w słoikach |
Pasteryzację nazwano od Ludwika Pasteura, który opracował ją w XIX wieku, żeby wino i piwo nie kwaśniały. Sterylizację w zamkniętych naczyniach zapoczątkował Nicolas Appert (1749-1841) - gotował żywność w szczelnie zamkniętych butelkach, które pozwalały przechowywać ją przez długi czas; metodę przeniesiono potem na puszki i stąd dawna nazwa apertyzacja.

Obróbka cieplna mleka - termizacja, pasteryzacja, UHT
Dla mleka parametry obróbki cieplnej wyznacza rozporządzenie (WE) nr 853/2004 (załącznik III, sekcja IX). Termizacji rozporządzenie nie definiuje liczbowo; zakres podany w tabeli pochodzi z opinii Europejskiego Urzędu ds. Bezpieczeństwa Żywności (EFSA) z 2021 r.
| Proces | Temperatura | Czas | Test fosfatazy alkalicznej po obróbce | Źródło |
|---|---|---|---|---|
| termizacja | 57-68 °C | 5-20 s | dodatni | EFSA 2021 |
| pasteryzacja wysokotemperaturowa krótkotrwała | co najmniej 72 °C | 15 s | ujemny | 853/2004 |
| pasteryzacja niskotemperaturowa długotrwała | co najmniej 63 °C | 30 min | ujemny | 853/2004 |
| UHT (przepływowo, z pakowaniem aseptycznym) | co najmniej 135 °C | odpowiedni czas przetrzymania | - | 853/2004 |
Rozporządzenie dopuszcza też inne kombinacje temperatury i czasu, jeśli dają równoważny efekt. Pasteryzację potwierdza ujemny wynik testu fosfatazy alkalicznej - enzymu, który ginie w warunkach pasteryzacji; w mleku krowim za ujemny uznaje się wynik nie wyższy niż 350 mU/l (rozporządzenie wykonawcze (UE) 2019/627, metoda ISO 11816-1). Mleko UHT po 15 dniach inkubacji w 30 °C w zamkniętym opakowaniu musi pozostać stabilne mikrobiologicznie. Surowe mleko przyjęte do zakładu schładza się do nie więcej niż 6 °C, chyba że przerób zaczyna się w ciągu 4 godzin.
Sterylizacja żywności w opakowaniach i wartość F0
Konserwy o niskiej kwasowości - mięsne, rybne, warzywne i gotowe dania - wymagają sterylizacji, bo w środowisku o pH powyżej 4,6 i aktywności wody powyżej 0,85 mogą kiełkować przetrwalniki Clostridium botulinum, bakterii wytwarzającej jad kiełbasiany. Celem jest tzw. jałowość handlowa: produkt nie zawiera drobnoustrojów zdolnych do rozwoju w zwykłych warunkach przechowywania bez chłodzenia. Przetwory kwaśne, np. owocowe i ogórki konserwowe, wystarczy zwykle pasteryzować.
Skuteczność sterylizacji mierzy się wartością F0 - liczbą minut, które dają taki sam efekt jak ogrzewanie w temperaturze odniesienia 121,1 °C. Proces dla konserw o niskiej kwasowości projektuje się tak, żeby dawał 12 redukcji dziesiętnych przetrwalników Clostridium botulinum („botulinum cook”); przy wartości D równej 0,21 minuty odpowiada to około 3 minutom F0. Rzeczywiste procesy przemysłowe mają zwykle wyższą wartość F0, bo muszą zniszczyć także bakterie psujące produkt. Z każdym stopniem poniżej 121,1 °C letalność wyraźnie spada - przy typowej wartości z równej 10 °C minuta w 111,1 °C działa dziesięć razy słabiej niż minuta w 121,1 °C. Dlatego kilka stopni różnicy w zimnym punkcie wsadu zmienia wynik całego procesu.
Podobnie liczy się letalność innych procesów: przy pasteryzacji wartość jednostek pasteryzacji (PU), a przy dezynfekcji termicznej, np. w zmywarkach - wartość A0, opisaną we wpisie Temperatura w zmywarce - ile stopni ma mycie i wyparzanie. O tym, jak aktywność wody wpływa na trwałość żywności, piszemy we wpisie Aktywność wody w żywności - progi i pomiar.
Zimny punkt - gdzie mierzyć temperaturę
Przy uruchamianiu procesu termicznego mierzy się temperaturę produktu w najgorszych warunkach, jakie mogą wystąpić w normalnej produkcji. Wymaga to dwóch ustaleń:
- Najzimniejsze miejsce w autoklawie albo pasteryzatorze - ciepło przepływa słabiej przez pojemniki ustawione ciasno obok siebie, więc w każdym urządzeniu są strefy, w których wsad nagrzewa się wolniej. Wyznacza je pomiar rozkładu temperatury w pustej i załadowanej komorze.
- Zimny punkt w samym pojemniku - punkt, który nagrzewa się najwolniej. W produktach nagrzewających się przez przewodzenie (gęste, np. pasztety, mięso w puszce) leży w geometrycznym środku pojemnika. W produktach, w których płyn może krążyć (zalewy, zupy), w procesie statycznym leży zwykle niżej, między środkiem a dnem; przy obracaniu albo mieszaniu - w środku pojemnika.
Pomiar powtarza się w kilku cyklach, żeby wynik był pewny. Dopiero na podstawie temperatury w zimnym punkcie najgorzej nagrzewanego pojemnika ustala się czas i temperaturę procesu.
Walidacja procesu termicznego - jak ją przeprowadzić
- Rozkład temperatury w komorze - rejestratory rozmieszczone w całej komorze autoklawu albo pasteryzatora, z wsadem, w kilku cyklach.
- Penetracja ciepła - rejestrator albo jego sonda w zimnym punkcie produktu, w pojemnikach umieszczonych w najzimniejszym miejscu komory.
- Obliczenie letalności - z zapisu temperatury w zimnym punkcie program liczy wartość F0 (sterylizacja) albo PU (pasteryzacja) i porównuje z wymaganiem.
- Ciśnienie przy autoklawie - przy sterylizacji parowej i z przeciwciśnieniem zapis ciśnienia pozwala sprawdzić, czy warunki w komorze odpowiadają temperaturze.
- Okresowa weryfikacja - po zmianie produktu, opakowania, sposobu załadunku albo urządzenia proces mierzy się ponownie; rejestratory wymagają aktualnego wzorcowania.
Rejestratory do procesów termicznego utrwalania
Walidacja wymaga pomiaru w zimnym punkcie wsadu, a nie w komorze. Rejestratory wysokotemperaturowe jadą razem z produktem przez cały cykl i zapisują rzeczywisty przebieg, z którego program wylicza letalność.
| Rejestrator | Zakres i dokładność | Do czego |
|---|---|---|
| Tecnosoft SterilDisk | -20 do +140 °C, ±0,2 °C w zakresie wzorcowania | autoklawy i pasteryzatory, pomiar w komorze i między pojemnikami; program liczy F0, PU i A0 |
| Tecnosoft SterilDisk Flexible | -20 do +140 °C, ±0,2 °C, sonda 3 mm na przewodzie 30 cm | pomiar w zimnym punkcie produktu - sondę wbija się w produkt w słoiku, puszce albo opakowaniu |
| Tecnosoft PressureDisk TS13PRD | -40 do +140 °C, ±0,1 °C; ciśnienie 0-5 bar abs., ±15 mbar | jednoczesny zapis temperatury i ciśnienia w autoklawie |
Pełny wybór urządzeń do walidacji znajdziesz w kategorii rejestratory do procesów termicznych. Jak czytać świadectwo wzorcowania rejestratora, opisujemy we wpisie Świadectwo wzorcowania termometru i higrometru.
Zanim kupisz
- Sprawdź maksymalną temperaturę i ciśnienie procesu - rejestratory SterilDisk pracują do +140 °C, do wyższych temperatur potrzebny jest inny model.
- Do pomiaru w zimnym punkcie produktu wybierz wersję z sondą wbijaną w produkt, a nie sam dysk.
- Przy walidacji zamów wzorcowanie w punktach temperatury procesu, np. 121 °C dla sterylizacji.
- Parametry procesu konserw o niskiej kwasowości ustala technolog na podstawie badań penetracji ciepła - rejestrator dostarcza dane, a nie gotową recepturę.
Podsumowanie
Termizacja (57-68 °C) i pasteryzacja (co najmniej 72 °C przez 15 s albo 63 °C przez 30 min) niszczą formy wegetatywne drobnoustrojów, ale produkt trzeba potem chłodzić. Sterylizacja (około 121 °C w konserwach, co najmniej 135 °C przy UHT) zapewnia jałowość handlową i trwałość bez chłodzenia. Skuteczność procesu ocenia się w zimnym punkcie produktu w najchłodniejszym miejscu urządzenia - wartością F0 przy sterylizacji i PU przy pasteryzacji.
Jako autoryzowany dystrybutor Tecnosoft w Polsce dobieramy rejestratory do walidacji pasteryzacji i sterylizacji, z sondami do pomiaru w produkcie i oprogramowaniem do obliczania letalności. Napisz do nas, a przygotujemy ofertę w 24 h.
Zapytaj o rejestrator do walidacji sterylizacji →
Artykuł zaktualizowany: październik 2026. Źródła: rozporządzenie (WE) nr 853/2004, załącznik III, sekcja IX (pasteryzacja, UHT, schładzanie mleka surowego); EFSA, „The use of alkaline phosphatase and possible alternative testing to verify pasteurisation of raw milk, colostrum, dairy and colostrum-based products”, EFSA Journal 2021, 19(4):e06576 (termizacja, próg 350 mU/l, rozporządzenie (UE) 2019/627, ISO 11816-1); US FDA, 21 CFR 113.3 (żywność o niskiej kwasowości, jałowość handlowa); Miranda-Zamora W. i in., „Computational Applications for the Evaluation and Simulation of the Thermal Treatment of Canned Foods”, IntechOpen 2022 (F0, 121,1 °C, 12 redukcji dziesiętnych, D 0,21 min, około 3 min); dane producenta Tecnosoft.


 Zaloguj przez Facebooka
 Zaloguj przez Google