


Wpis zaktualizowany: listopad 2026 - w październiku przepisaliśmy go od nowa: opisujemy operacje przetwórstwa papieru (konfekcjonowanie, cięcie wzdłużne i poprzeczne, kalandrowanie, powlekanie, laminowanie), wpływ wilgotności na każdą z nich i sposoby jej pomiaru. Poprawiliśmy też dane o wielkości tamburów i rynku przetwórstwa, które w poprzedniej wersji były błędne.
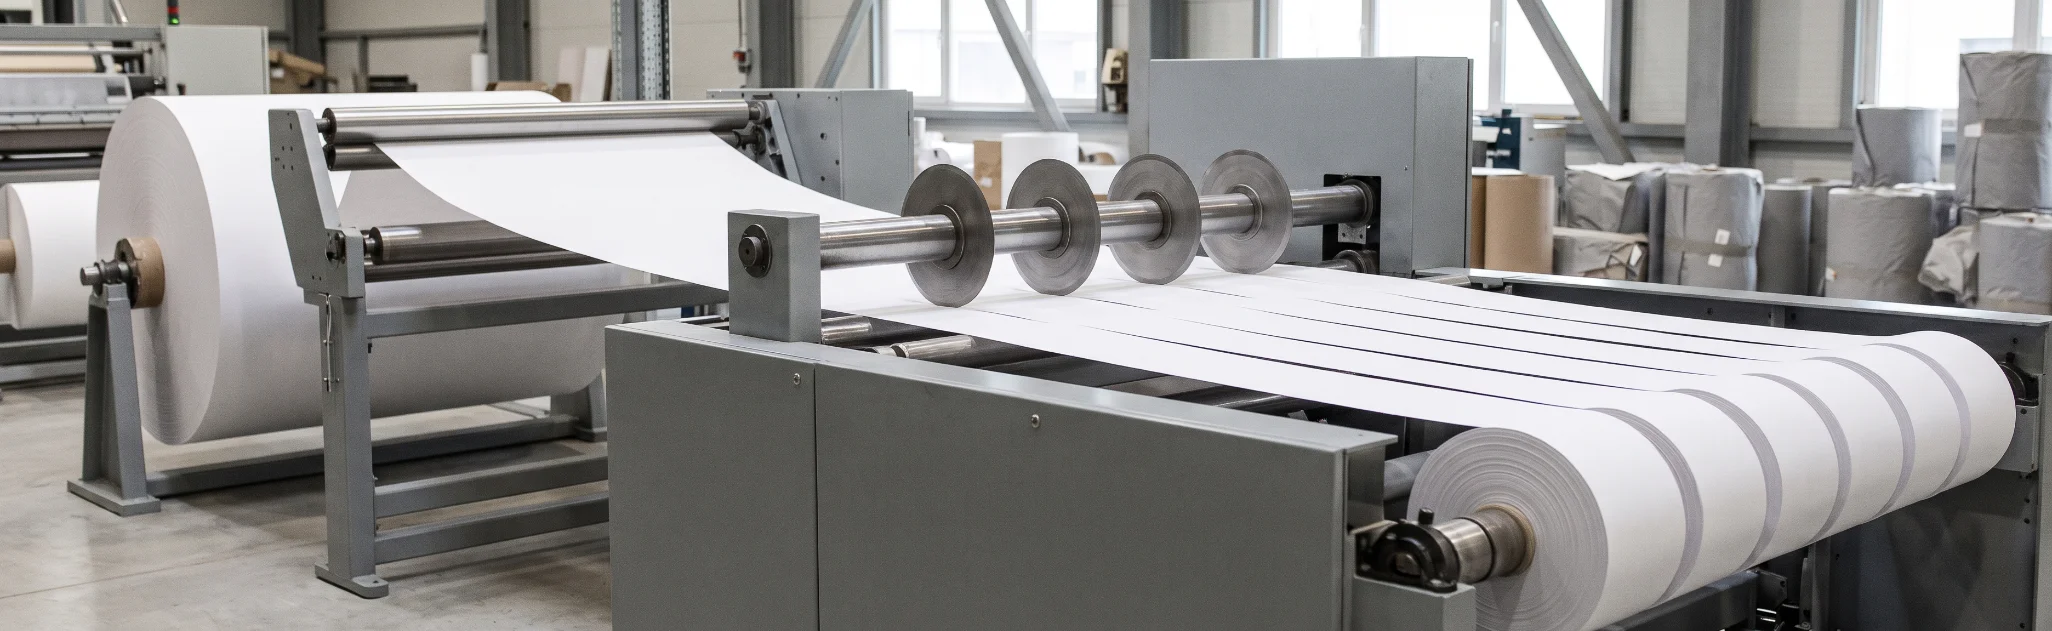
Przetwórstwo papieru (przetwarzanie, konwertowanie, ang. converting) to przerabianie papieru i tektury dostarczanych w dużych rolach na wyroby pośrednie albo gotowe: węższe rolki, arkusze i ryzy, papier powlekany, laminaty, opakowania, etykiety, zeszyty. Należą do niego cięcie, przewijanie, powlekanie, laminowanie, druk, sztancowanie i perforowanie. W statystyce przetwórstwo jest osobną branżą: w USA wyroby z papieru przetworzonego (klasyfikacja NAICS 3222) liczy się oddzielnie od produkcji papieru w papierniach (NAICS 3221).
Część operacji odbywa się jeszcze w papierni, na końcu maszyny papierniczej (konfekcjonowanie, kalandrowanie), a część w osobnych zakładach przetwórczych i drukarniach. Na każdym etapie ważna jest wilgotność papieru - poniżej pokazujemy dlaczego.

Skąd przychodzi papier do przetwórstwa
W maszynie papierniczej masa włóknista na wlewie zawiera około 99 % wody. Część sitowa odwadnia ją do około 12-20 % suchej substancji, prasy usuwają kolejną część wody, a cylindry suszące doprowadzają papier do kilku procent wilgotności. Potem papier może przejść przez prasę klejarską albo powlekającą i kalander, a na końcu nawijak nawija wstęgę na tambur. Szerzej o etapach produkcji i rodzajach papieru piszemy we wpisie Jakie są rodzaje papieru i jakie jest ich zastosowanie.
Tambury z nowoczesnych maszyn są ogromne. Linia Shouguang Meilun PM 6 (Valmet) z sitem szerokości 11,15 m nawija tambury po 138 t, a polska papiernia Arctic Paper w Kostrzynie ma maszyny o szerokości roboczej 5,30 m. W poprzedniej wersji tego wpisu podawaliśmy, że rolki z maszyny ważą do 590 kg przy szerokości 348 cm - takie wymiary mają co najwyżej role po konfekcjonowaniu, a nie tambury z maszyny.
Konfekcja papieru: konfekcjonowanie, cięcie wzdłużne i przewijanie
Konfekcjonowanie to przewinięcie wstęgi z tamburu i pocięcie jej na role o szerokościach i średnicach zamówionych przez odbiorców. Gotowe role waży się, pakuje, etykietuje i odstawia do magazynu.
Robi to przewijarko-krajarka (ang. slitter-rewinder), która ma trzy części: odwijak z szeroką rolą, zespół noży tnących wstęgę wzdłuż na węższe pasma i nawijak nawijający pasma na tuleje. Inną metodą jest cięcie całej roli piłą bez jej odwijania (ang. log slitting).
Konfekcjonowanie prowadzą też osobne centra przetwórcze. Przykładowo centrum UPM NorService przewija role szerokości od 7 do 250 cm na zadane średnice i długości nawoju.
Cięcie poprzeczne na arkusze i ryzy
Przekrawacz poprzeczny (ang. sheeter, cross cutter) tnie ciągłą wstęgę w poprzek na arkusze zadanej długości. Arkusze trafiają na taśmę, gdzie układają się w stos.
Papier biurowy w formatach A4 czy A3 powstaje na krajarkach formatowych (ang. cut-size sheeter). Odwijają one jednocześnie kilka ról: noże wzdłużne wyznaczają szerokość arkusza, nóż poprzeczny jego długość. Linia formuje naraz od 2 do 16 ryz, zwykle po 500 arkuszy, które potem owija się w papier albo folię. Większe formaty (B, SRA) tnie się na arkusze dla drukarni.
Kalandrowanie
Kalander to zestaw obracających się walców, między którymi przechodzi papier. Walce dociskają go z obu stron, wygładzają powierzchnię i nadają połysk. Celem jest gładka powierzchnia do druku, wyrównana grubość wstęgi i lepsze nawijanie roli; skutkiem ubocznym jest mniejsza grubość i sztywność papieru.
| Rodzaj kalandra | Gdzie pracuje | Efekt |
|---|---|---|
| Gładzik (kalander maszynowy) | w maszynie papierniczej, przed nawijakiem; 2-20 walców jeden nad drugim | papier maszynowo gładki (MF) |
| Kalander miękki (soft-nip) | zwykle w maszynie; walce stalowe i walce pokryte tworzywem, nacisk 20-150 kN/m, walce grzane do około 200 °C | równa gęstość, lekki połysk; zastępuje superkalander przy mniej wymagających gatunkach |
| Superkalander | poza maszyną; stos walców na przemian stalowych i z prasowanego papieru lub bawełny (albo polimerowych) | bardzo wysoka gładkość i połysk - papier satynowany, magazynowy, powlekany |
Kalander twardy (sam stalowy docisk) może dawać plamistość i tzw. czernienie - miejsca, w których włókna zostały zgniecione na przezroczysto. Wynik kalandrowania zależy od nacisku, temperatury i wilgotności papieru.
Powlekanie, laminowanie i kaszerowanie
- Powlekanie - nanoszenie na jedną lub obie strony papieru warstwy pigmentu ze spoiwem (kaolin, węglan wapnia, talk, biel tytanowa; spoiwa lateksowe i skrobiowe) albo polimeru. Papier powlekany zwykle się potem kalandruje dla połysku.
- Laminowanie - łączenie papieru z inną warstwą (papierem, tekturą, folią z tworzywa albo folią metalową) za pomocą kleju, wosku lub żywicy. Laminat jest mocniejszy, grubszy i bardziej odporny na wilgoć.
- Kaszerowanie - oklejanie grubszego podłoża (tektury) cienkim papierem, np. zadrukowanym.
Wilgotność papieru na kolejnych etapach przetwórstwa
Papier jest higroskopijny: cały czas wymienia wodę z powietrzem, aż dojdzie do równowagi. Według danych firmy Contiweb przy około 20 °C papier w równowadze z powietrzem ma około 4 % wody przy 40 % wilgotności względnej, około 5 % przy 50 % i około 6 % przy 60 %. Rola o masie 1000 kg przy 5 % wilgotności zawiera więc 50 kg wody.
| Etap | Rola wilgotności | Co się dzieje przy złej wilgotności |
|---|---|---|
| Kalandrowanie | wilgotność i temperatura zmiękczają włókna, więc kalander lepiej wygładza; papier wchodzi do kalandrowania przy około 7,5-8 % wilgotności (materiały ZPE dla techników papiernictwa), a przed superkalandrem wstęgę często nawilża się parą | za wilgotny - silniejsze czernienie; za suchy - słabszy efekt, a papier, który potem chłonie wilgoć z powietrza, szorstknieje i traci połysk |
| Cięcie wzdłużne, przewijanie, nawijanie | na nawijaku kontroluje się napięcie, temperaturę i wilgotność wstęgi | za suchy papier łatwiej się rwie i pęka |
| Cięcie na arkusze, stosy, ryzy | arkusze muszą być w równowadze z powietrzem hali | papier suchszy od powietrza ma falujące brzegi, wilgotniejszy - napięte; arkusz zwija się w stronę suchszej strony |
| Druk i obróbka w drukarni | zalecany klimat hali około 50-55 % RH i 20-22 °C (Heidelberg); różnica do 5 punktów RH między stosem a halą jest bezpieczna, przy 8-10 punktach robi się krytyczna (Sappi) | poniżej 40 % RH elektryzowanie, podwójne pobrania i zacięcia; za wilgotny papier - zwijanie, zacięcia i wolniejsze schnięcie farby |
| Składanie, bigowanie, oprawa | wilgotność wpływa na giętkość i wiązania między włóknami | za suchy papier pęka na zgięciu |
Papier dostarczony do hali powinien leżeć w opakowaniu, aż wyrówna temperaturę z otoczeniem. Według badań stowarzyszenia drukarzy (GATF) około połowa zmiany wilgotności następuje w ciągu sekund, a pełna równowaga z powietrzem trwa kilka godzin - dlatego otwarte stosy na zimnej albo przegrzanej hali szybko zmieniają wymiary brzegów.
Jak mierzyć wilgotność w przetwórni
W przetwórstwie mierzy się dwie różne wielkości: zawartość wody w papierze (w procentach masy) i wilgotność względną powietrza w stosie (w % RH), która pokazuje, czy papier jest w równowadze z halą. Różnicę wyjaśniamy we wpisie o wilgotnościomierzach do papieru w belach i stosach.
| Gdzie mierzyć | Przyrząd | Co mierzy |
|---|---|---|
| Wstęga na linii (maszyna, kalander, przewijarka) | Schaller MF-P-HTD - czujnik pojemnościowy, bezdotykowy | zawartość wody 1-20 % przy gramaturze 80-500 g/m² |
| Wstęga na linii, papier powlekany | MoistTech IR-3000C - czujnik NIR | wilgotność, a także gramatura powłoki i grubość |
| Role papieru i tektury, także obracające się | Schaller humimeter PM5 | zawartość wody 1-25 % do głębokości 50 mm |
| Stosy i ryzy, nieruchome role mierzone na zaokrąglonej powierzchni zewnętrznej | Schaller humimeter PMP | zawartość wody 1-15 % do głębokości 20 mm |
| Wnętrze stosu, ryzy | Schaller humimeter RH5 i RH6 - miecz 295 mm | wilgotność względna powietrza w stosie; RH6 przelicza ją na zawartość wody |
| Rdzenie i tuleje, tektura falista, papier kraft | Delmhorst PX-20 i PX-30 - mierniki oporowe | zawartość wody, np. 4,3-18 % dla papieru kraft |
O systemach pomiaru na linii piszemy we wpisie 2 systemy pomiaru wilgotności papieru i tektury na linii produkcyjnej, o pomiarze na rolkach - w poradniku do miernika humimeter PM5, a o doborze krzywej do gęstości papieru - we wpisie o przeliczaniu gramatury na gęstość.
Podsumowanie
Przetwórstwo papieru to wszystkie operacje, które z dużej roli z maszyny papierniczej robią produkt dla klienta: konfekcjonowanie i cięcie wzdłużne, cięcie na arkusze i ryzy, kalandrowanie, powlekanie, laminowanie, druk i oprawa. Na każdym etapie liczy się wilgotność papieru - decyduje o efekcie kalandrowania, o tym, czy wstęga się rwie, czy arkusze falują i zwijają się, i czy papier pęka przy składaniu. Dlatego mierzy się ją na linii, na rolach i w stosach.
Jako dystrybutor wymienionych marek w Polsce (autoryzowany dystrybutor Schaller humimeter i Delmhorst, wyłączny dystrybutor MoistTech) dobieramy mierniki i czujniki wilgotności do papierni, przetwórni i drukarni. Napisz do nas - przygotujemy ofertę w 24 h.
Zapytaj o miernik wilgotności papieru →
Artykuł zaktualizowany: listopad 2026. Źródła: Zintegrowana Platforma Edukacyjna (materiały dla zawodu technik papiernictwa), Wikipedia („Converter (industry)”, „Roll slitting”, „Paper machine”), U.S. Bureau of Labor Statistics i FRED (NAICS 3222), Valmet, Voith, Arctic Paper, UPM NorService, BW Papersystems, Paper-world, Store norske leksikon, University of British Columbia (wykład o kalandrowaniu), Confederation of Paper Industries, CAMEO (Museum of Fine Arts Boston), Contiweb, Sappi, Heidelberg, Condair, Xerox, PRINTING United Alliance, Monadnock Paper Mills, GATF.


 Zaloguj przez Facebooka
 Zaloguj przez Google